Pâte thermique et refroidissement thermoélectrique du module Peltier
Pâte thermique et refroidissement Peltier : l'épaisseur du joint décide du résultat
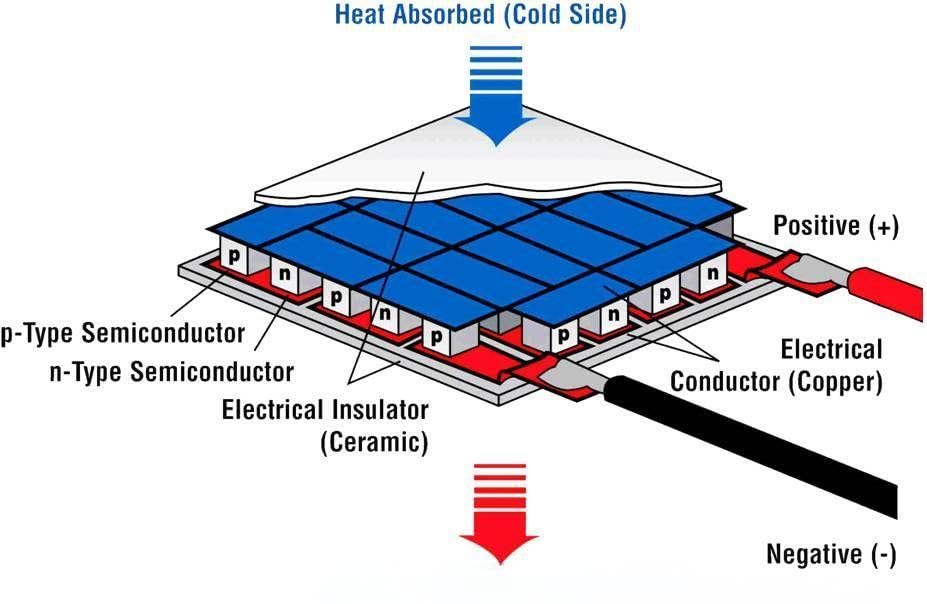
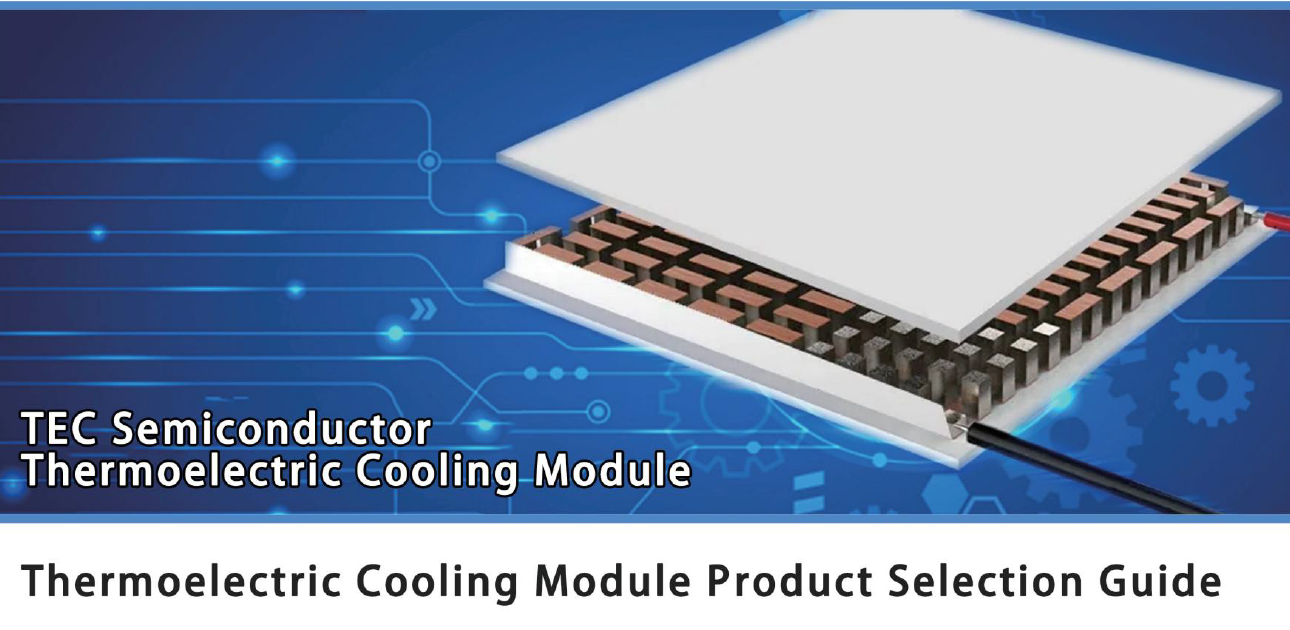
Le refroidissement thermoélectrique est l'un des rares domaines où un flux de 10 W/cm2 est banal. Un module de 40 x 40 mm qui pompe 60 W consomme environ 100 W : 160 W doivent traverser une face céramique de 16 cm2 vers une plaque froide. À ce niveau de flux, l'interface n'est plus une correction du second ordre. Perdre 6 K dans un remplisseur de 0,5 mm est acceptable sur un module de puissance et inacceptable ici, car la monnaie dépensée est l'écart de température utile du module. C'est le cas où une pâte thermique s'impose par la physique et non par commodité, et où il faut la spécifier par l'épaisseur du joint plutôt que par la conductivité imprimée sur le pot.
Pourquoi la pâte convient au Peltier et le patin rarement
Le choix du matériau d'interface thermique dépend de deux conditions, et le refroidissement thermoélectrique les réunit souvent côté chaud. La face céramique est rodée, donc il n'y a pas d'entrefer à combler, et la pression de serrage est faible tandis que le flux est élevé : chaque micron d'épaisseur se paie.
| Condition | Pâte thermique | Patin silicone |
|---|---|---|
| Planéité meilleure que 0,05 mm | Préférée, joint de 20–50 µm | Convient, mais ajoute 0,3–1,0 mm |
| Pile de tolérances supérieure à 0,2 mm | Ne comble pas l'entrefer | Préféré |
| Isolation entre partie sous tension et masse | Pas une barrière diélectrique | Préféré, rigidité diélectrique nominale |
| Démontages ou maintenance fréquents | Préférée, pas de film à arracher | Usage unique |
| Montage vertical ou retourné | Nécessite un grade thixotrope peu coulant | Préféré, pas de migration |
| Optique dans le même boîtier | Exige une faible volatilité de siloxane | Exige un faible exsudat, contrôle identique |
Le chiffre qui compte : impédance multipliée par le flux
L'élévation de température dans un matériau d'interface thermique vaut son impédance multipliée par le flux. À 10 W/cm2, une pâte à 0,03 °C·cm2/W ajoute 0,3 K, une pâte à 0,05 °C·cm2/W ajoute 0,5 K, et un grade à 0,201 °C·cm2/W ajoute 2,0 K. Comparez avec un patin de 0,5 mm à 8 W/m·K, qui coûte environ 6 K : le choix se règle par l'arithmétique et non par préférence.
| Impédance mesurée @ 30 psi (°C·cm2/W) | Montée à 8 W/cm2 | Montée à 10 W/cm2 | Usage typique |
|---|---|---|---|
| 0,201 | 1,6 K | 2,0 K | Module de faible puissance, plaque LED, voie secondaire |
| 0,080 | 0,6 K | 0,8 K | Côté chaud polyvalent |
| 0,050 | 0,4 K | 0,5 K | Module standard de 40 x 40 mm |
| 0,030 | 0,2 K | 0,3 K | Fort flux, couche imprimée fine |
Où se situent les interfaces dans un empilement réel
Le refroidissement thermoélectrique distingue trois interfaces, et la pâte thermique n'est pertinente que sur deux d'entre elles. Le côté froid ne transporte que la charge pompée et reçoit une petite plaque ou un capteur assemblé directement ; le côté chaud transporte charge pompée plus puissance absorbée et doit être imprimé mince ; la carte driver relève d'un problème classique à faible flux où le choix compte peu.
| Interface | Flux | Méthode | Raison |
|---|---|---|---|
| Objet ou capteur vers plaque froide | 2–6 W/cm2 | Pâte fine, 30–50 µm | Surface irrégulière, faible pression, reprise possible |
| Plaque froide vers céramique froide | 2–6 W/cm2 | Pâte sérigraphiée | Céramique plane, joint minimal, pas de délavage |
| Céramique chaude vers dissipateur | 8–12 W/cm2 | Pâte au pochoir, 20–40 µm | Flux le plus élevé du produit, le joint domine |
| Module vers cadre coulé ou plastique | < 1 W/cm2 | Patin, pas de pâte | Entrefer et tolérance, pas la conduction |
| Carte driver vers châssis | 0,5–2 W/cm2 | Pâte ou patin | Commodité et coût décident |
Les cinq modes de défaillance de la pâte sous Peltier
Pompage. Le cyclage chasse le matériau d'interface thermique du centre vers l'extérieur lorsque les pièces se déplacent différemment. Un composé thixotrope non durcissant ralentit le phénomène, mais le seul contrôle fiable reste la mesure d'impédance après 1 000 cycles sur l'empilement assemblé.
Dessèchement et séparation d'huile. L'huile qui quitte le réseau de charge laisse un film sec et résistif au centre du joint. Spécifiez la séparation d'huile après 24 h à 150 °C plutôt que de vous fier au mot « stable ».
Sur-application. Une couche épaisse ne protège rien et coûte des kelvin, à commencer par ceux du refroidissement thermoélectrique. Une couverture de 80 à 90 % au pochoir de 0,1 mm est la cible usuelle ; de la pâte qui ressort aux bords au serrage signale un excès, pas une qualité.
Contamination. Les siloxanes légers de toute pâte à base silicone peuvent voiler une fenêtre laser ou un capot de capteur dans le même boîtier : la volatilité devient un critère dès qu'une optique est présente.
Fausse attente d'isolation. Une pâte thermique est un matériau d'interface, pas une barrière diélectrique. Un film de 30 µm ne tiendra pas une tension d'épreuve de sécurité : tout design exigeant une isolation entre module sous tension et plaque froide à la masse doit utiliser un patin isolant et accepter son épaisseur supplémentaire.
Choisir le grade et l'imprimer correctement
La série TSAD de TOUSEN est une pâte grise thixotrope, sans solvant et sans durcissement, de 1,2 à 6,5 W/m·K, avec des impédances mesurées de 0,201 à 0,03 °C·cm2/W à 30 psi, une masse volumique de 2,5 à 2,9 g/cm3 et une conservation de 12 mois. Dans un empilement Peltier, la pâte thermique se choisit par le flux à transporter et par l'épaisseur de joint que le process tient réellement, non par la conductivité la plus élevée du catalogue.
| Référence | W/m·K | Impédance @ 30 psi (°C·cm2/W) | Masse vol. (g/cm3) | Position typique |
|---|---|---|---|---|
| TSAD60 | 1,2 | 0,201 | 2,5 | Carte driver, support, voie secondaire |
| TSAD66 | 3,5 | 0,080 | 2,7 | Plaque froide, montage de capteur |
| TSAD66-P | 4,0 | 0,070 | 2,6 | Côté froid à surface rugueuse |
| TSAD83 PLUS | 5,2 | 0,050 | 2,6 | Côté chaud standard d'un module de 40 W |
| TSAD88 PLUS | 5,2 | 0,030 | 2,9 | Côté chaud imprimé fin, fort taux de charge |
| TSAD90 | 6,5 | 0,030 | 2,7 | Côté chaud au-delà de 10 W/cm2 |
| TSAD100 | 6,5 | 0,030 | 2,8 | Flux maximal, joint minimal visé |
Pochoir et couverture
En refroidissement thermoélectrique, imprimez avec un pochoir inox de 0,1 mm selon un motif de points ou de grille couvrant 80 à 90 % de la surface : les points laissent la pâte couler sous pression sans piéger d'air, alors qu'une impression pleine en refoule par les bords. Un pochoir de 0,2 mm sur une face de 40 x 40 mm dépose environ le double de la masse nécessaire et ajoute plusieurs dixièmes de kelvin.
Vérifier l'épaisseur du joint
Pesez un coupon imprimé avant et après assemblage pour obtenir une masse surfacique, puis divisez par la masse volumique : 1 mg/cm2 à 2,7 g/cm3 correspond à environ 3,7 µm de joint. Ce contrôle tient avec une balance de laboratoire et détecte l'usure du pochoir bien avant un essai thermique.
Quand le patin reste la bonne réponse
Si le boîtier est coulé, si l'entrefer varie avec les tolérances, ou si l'isolation diélectrique est une fonction de sécurité, le patin silicone est le bon composant et il ne faut pas y forcer une pâte thermique. La seule facilité de maintenance ne justifie pas la pâte.
Plan de qualification d'une interface imprimée
En refroidissement thermoélectrique, mesurez l'impédance du matériau d'interface thermique selon ASTM D5470 à 10, 20 et 30 psi, car la valeur à 30 psi n'est que rarement la pression appliquée par un empilement Peltier à faible serrage. Répétez après 1 000 cycles de puissance et après 1 000 h à 85 °C / 85 % HR sur le module assemblé, en inspectant la couverture sur une coupe d'une unité sacrifiée. Contrôlez la séparation d'huile par gravimétrie à 150 °C et le dégazage partout où une optique ou un capteur partage le boîtier. Pour les produits soumis à une épreuve diélectrique, confirmez que l'isolation est assurée par un patin et non par le film de pâte. La conservation étant de 12 mois, un reste de lot précédent se requalifie au minimum avant réemploi.
Montage et maintenance
- Nettoyez les deux faces à l'alcool isopropylique et laissez sécher : une empreinte digitale est une résistance mesurable.
- Gardez le pot fermé à température ambiante, loin des flammes ; le produit est non dangereux mais pas stable indéfiniment.
- Ne réétalez jamais une pâte déjà comprimée : le réseau de charge est perturbé et la seconde impression transporte de l'air.
- En maintenance, retirez complètement l'ancien film au grattoir plastique et au solvant ; un mélange ancien-nouveau lit moins bien qu'une couche unique fraîche.
- Serrez en croix en deux passes et validez le joint sur la première unité de chaque lot.
En conclusion
Le refroidissement thermoélectrique échoue dans l'interface parce que le flux est élevé et le budget faible : la pâte thermique est l'outil naturel d'une face céramique plane soumise à une faible pression de serrage. Spécifiez-la par l'impédance mesurée et par l'épaisseur de joint que le process tient, vérifiez cette épaisseur par la masse et non à l'œil, et réservez les patins aux positions où la tolérance d'entrefer ou l'isolation diélectrique fixe l'exigence. Entre une couche de 30 µm correctement imprimée et une couche généreuse de 100 µm, il y a plusieurs kelvin, soit plusieurs pour cent de la capacité de refroidissement spécifiée par le client.
En refroidissement thermoélectrique, l'ensemble des impédances, des grades de conductivité et des options de conditionnement de la pâte thermique décrite ici figure sur la page produit de la pâte thermique de la série TSAD, où des échantillons peuvent être demandés pour des essais d'impression sur votre propre plaque froide.
Pad thermique à changement de phase pour l’électronique
Article associé