光モジュールの熱管理と熱伝導材料の選定ポイント
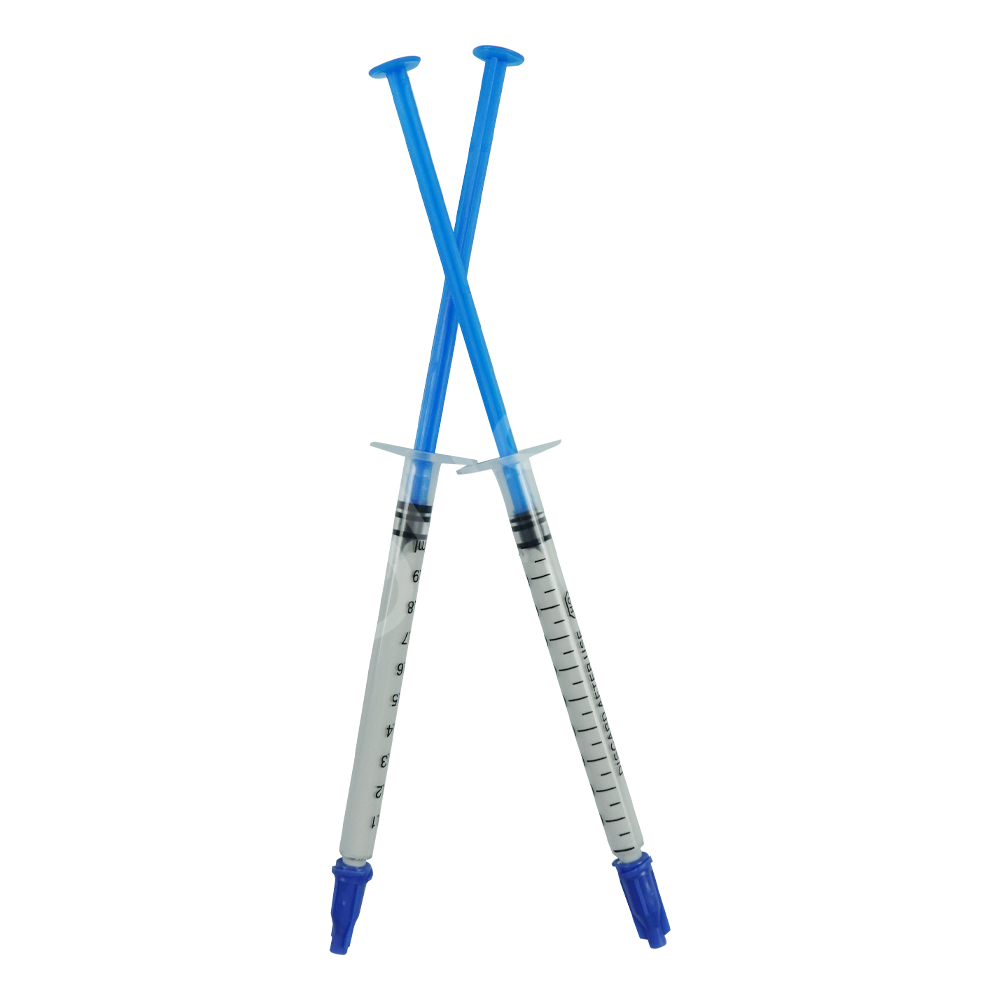
光モジュールの熱管理とサーマルペーストの選定ポイント
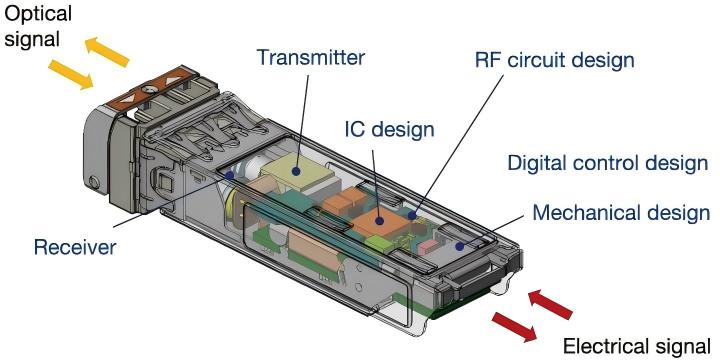
AIサーバー、データセンター、5G・6G通信インフラの高速化に伴い、光トランシーバーにはより高い伝送容量と小型化が求められています。400G、800G、さらに1.6Tクラスの高速光モジュールでは、限られた実装スペースにDSP、レーザーダイオード、ドライバIC、TIAなどの発熱部品が集積されるため、従来以上に高度な熱設計が必要となっています。
特に、光モジュール内部で発生した熱をヒートシンクや筐体へ効率よく伝えるには、発熱源そのものだけでなく、部品と放熱構造の間に形成される熱伝導界面を適切に設計することが重要です。日本の電子機器分野では、こうした用途にサーマルペースト、サーマルグリース、熱伝導ゲルなどの熱伝導材料が利用されています。
高速光モジュールで熱管理が重要になる理由
光トランシーバーでは、電気信号と光信号を高速で変換するため、DSPやドライバIC、レーザーなど複数の部品が熱源となります。伝送速度が上がるほど消費電力や単位体積あたりの発熱量も増加し、局所的なホットスポットが発生しやすくなります。
さらに、光通信デバイスでは温度変化がレーザーの動作安定性や光出力、波長、信号品質などに影響する可能性があります。そのため、単純にヒートシンクを大型化するだけではなく、発熱部品から放熱部品までの熱抵抗を含めた熱経路全体を設計する必要があります。
一般的な熱経路は、半導体や光電変換部品からパッケージ、熱拡散部材、熱伝導界面材料を経由し、最終的にヒートシンクや筐体へ熱を移動させる構成になります。この中で見落とされやすいのが、部品と放熱構造の接触界面です。
接触界面に発生するエアギャップと熱抵抗
金属製ヒートシンクや熱拡散プレートの表面は、一見すると平坦に見えても、実際には微細な凹凸があります。発熱部品側と放熱部品側を直接接触させた場合、この微細な凹凸によって空気層が残る可能性があります。
空気は固体の熱伝導材料と比較して熱を伝えにくいため、こうした微小なエアギャップは界面熱抵抗を増加させる要因になります。そこで、サーマルペーストやサーマルグリースを界面に充填し、微細な空隙を低減することで、発熱部品からヒートシンクへの熱移動を改善します。
ただし、熱伝導率の数値だけで材料を選定することは適切ではありません。実際の光モジュールでは、塗布量、界面厚み、接触圧力、表面状態、材料の流動性、長期安定性などを総合的に評価する必要があります。
サーマルペーストとサーマルグリースの選定で見るべきポイント
光モジュールの熱設計にサーマルペーストまたはサーマルグリースを使用する場合、まず確認したいのが熱伝導率です。しかし、熱伝導率が高い材料を採用すれば、必ずしもシステム全体の温度が同じ割合で低下するとは限りません。
特に重要なのが、実際に形成される熱伝導層の厚みです。材料の熱伝導率が高くても、塗布厚みが過度に大きくなれば、熱が通過する距離が長くなり、界面全体の熱抵抗が増加する可能性があります。
また、量産工程では材料の粘度やチキソ性も重要です。ディスペンス、スクリーン印刷などの自動化工程で安定した塗布形状を維持できるか、塗布後に材料が流れすぎないか、また実装後の温度変化によって材料が移動しないかといった点も確認する必要があります。
熱伝導ゲルを選択するケース
すべての光モジュールにサーマルペーストやサーマルグリースが最適とは限りません。部品間のギャップが比較的大きい場合や、接触面の高さ公差が大きい場合には、熱伝導ゲルを含む柔軟な熱伝導材料が選択肢となります。
熱伝導ゲルは、複雑な形状や段差のある界面に追従しやすいという特徴があります。一方で、材料によって硬化挙動、ディスペンス性、ギャップ充填性、長期安定性などが異なるため、光モジュールの構造と製造工程に合わせて評価する必要があります。
したがって、材料選定では「サーマルペースト」「サーマルグリース」「熱伝導ゲル」のどれが最も高性能かを単純に比較するのではなく、実際の界面構造と製造条件に適した材料を選択することが重要です。
TSAS50を光モジュールの熱伝導界面へ活用
薄い熱伝導界面と安定した塗布工程が求められる電子機器用途では、TOUSEN TSAS50のような非硬化型の熱伝導材料を検討することができます。
TSAS50はシリコーンをベースとした一液型・非硬化タイプの熱伝導コンパウンドで、メーカー公表値では熱伝導率7.0 W/m·K、熱抵抗係数0.025 ℃·cm²/W(60 psi)、粘度約120 Pa·s(22℃)、比重2.9 g/cm³とされています。
また、チキソ性を持つグレー色の材料で、硬化工程を必要としないことも特徴です。スクリーン印刷への対応や薄い熱伝導層の形成を考慮した設計は、量産型の電子機器における熱界面材料の選択肢として検討する価値があります。
さらに、メーカー公表データでは、200℃・96時間後のオイル分離率が0.01%未満、120℃・96時間後の液状成分の揮発損失が0.13%とされています。ただし、これらは材料評価上の数値であり、実際の光モジュールにおける寿命や信頼性を直接保証するものではありません。最終的には、実機構造と使用環境に基づいた評価が必要です。
光モジュール用熱伝導材料を選定する際の実務的な考え方
エンジニアの視点から見ると、光モジュールの熱対策では、最初から材料スペックだけを比較するのではなく、まず熱源と熱経路を明確にすることが重要です。
- 発熱部品を特定する:DSP、レーザー、ドライバICなどの発熱量を確認する。
- 熱経路を確認する:発熱部品からヒートシンクまでの各材料と接触面を確認する。
- 界面状態を測定する:表面粗さ、平面度、ギャップ、接触圧力などを評価する。
- 材料を選定する:サーマルペースト、サーマルグリース、熱伝導ゲルなどから構造に適した材料を選ぶ。
- 実機で検証する:温度上昇、熱抵抗、界面厚み、温度サイクル後の性能などを確認する。
特に800Gや1.6Tクラスの高速光モジュールでは、熱源の高密度化に加えて、限られた筐体スペース内での放熱構造や接触面の精度も重要になります。したがって、ヒートシンク、熱拡散部材、熱伝導材料を個別に評価するのではなく、熱経路全体を一つのシステムとして検討することが望まれます。
光モジュールの熱管理は材料と構造の両面から考える
次世代の光通信機器では、伝送速度の向上と小型化によって熱設計の重要性がさらに高まっています。熱管理を安定させるためには、ヒートシンクの性能だけでなく、発熱部品から放熱構造までの各界面における熱抵抗を適切に管理する必要があります。
サーマルペースト、サーマルグリース、熱伝導ゲルはいずれも熱界面材料として利用できますが、それぞれ適した用途と工程条件が異なります。したがって、熱伝導率だけを基準に選定するのではなく、界面厚み、粘度、チキソ性、塗布方法、接触圧力、温度サイクル、長期信頼性まで含めて評価することが重要です。
TSAS50は、7.0 W/m·Kの熱伝導率、非硬化型の材料設計、チキソ性、スクリーン印刷への対応などを備えており、光モジュールを含む電子機器の熱伝導界面材料として検討できる一つの選択肢です。
最終的な材料選定では、対象となる光モジュールの発熱量、構造、界面寸法、実装方法、使用温度、信頼性要求を踏まえた実機評価が不可欠です。材料単体のカタログ値ではなく、実際の熱経路において安定した熱性能を実現できるかという視点で評価することが、長期的に信頼性の高い光モジュール熱設計につながります。
AI高密度計算環境における光モジュールの熱対策と熱設計
AI Token時代の光モジュール熱設計と放熱グリースの選定
関連記事