太陽光パワーコンディショナの放熱設計ガイド|シリコーン熱伝導シートの選定基準と熱抵抗・絶縁耐圧の実務
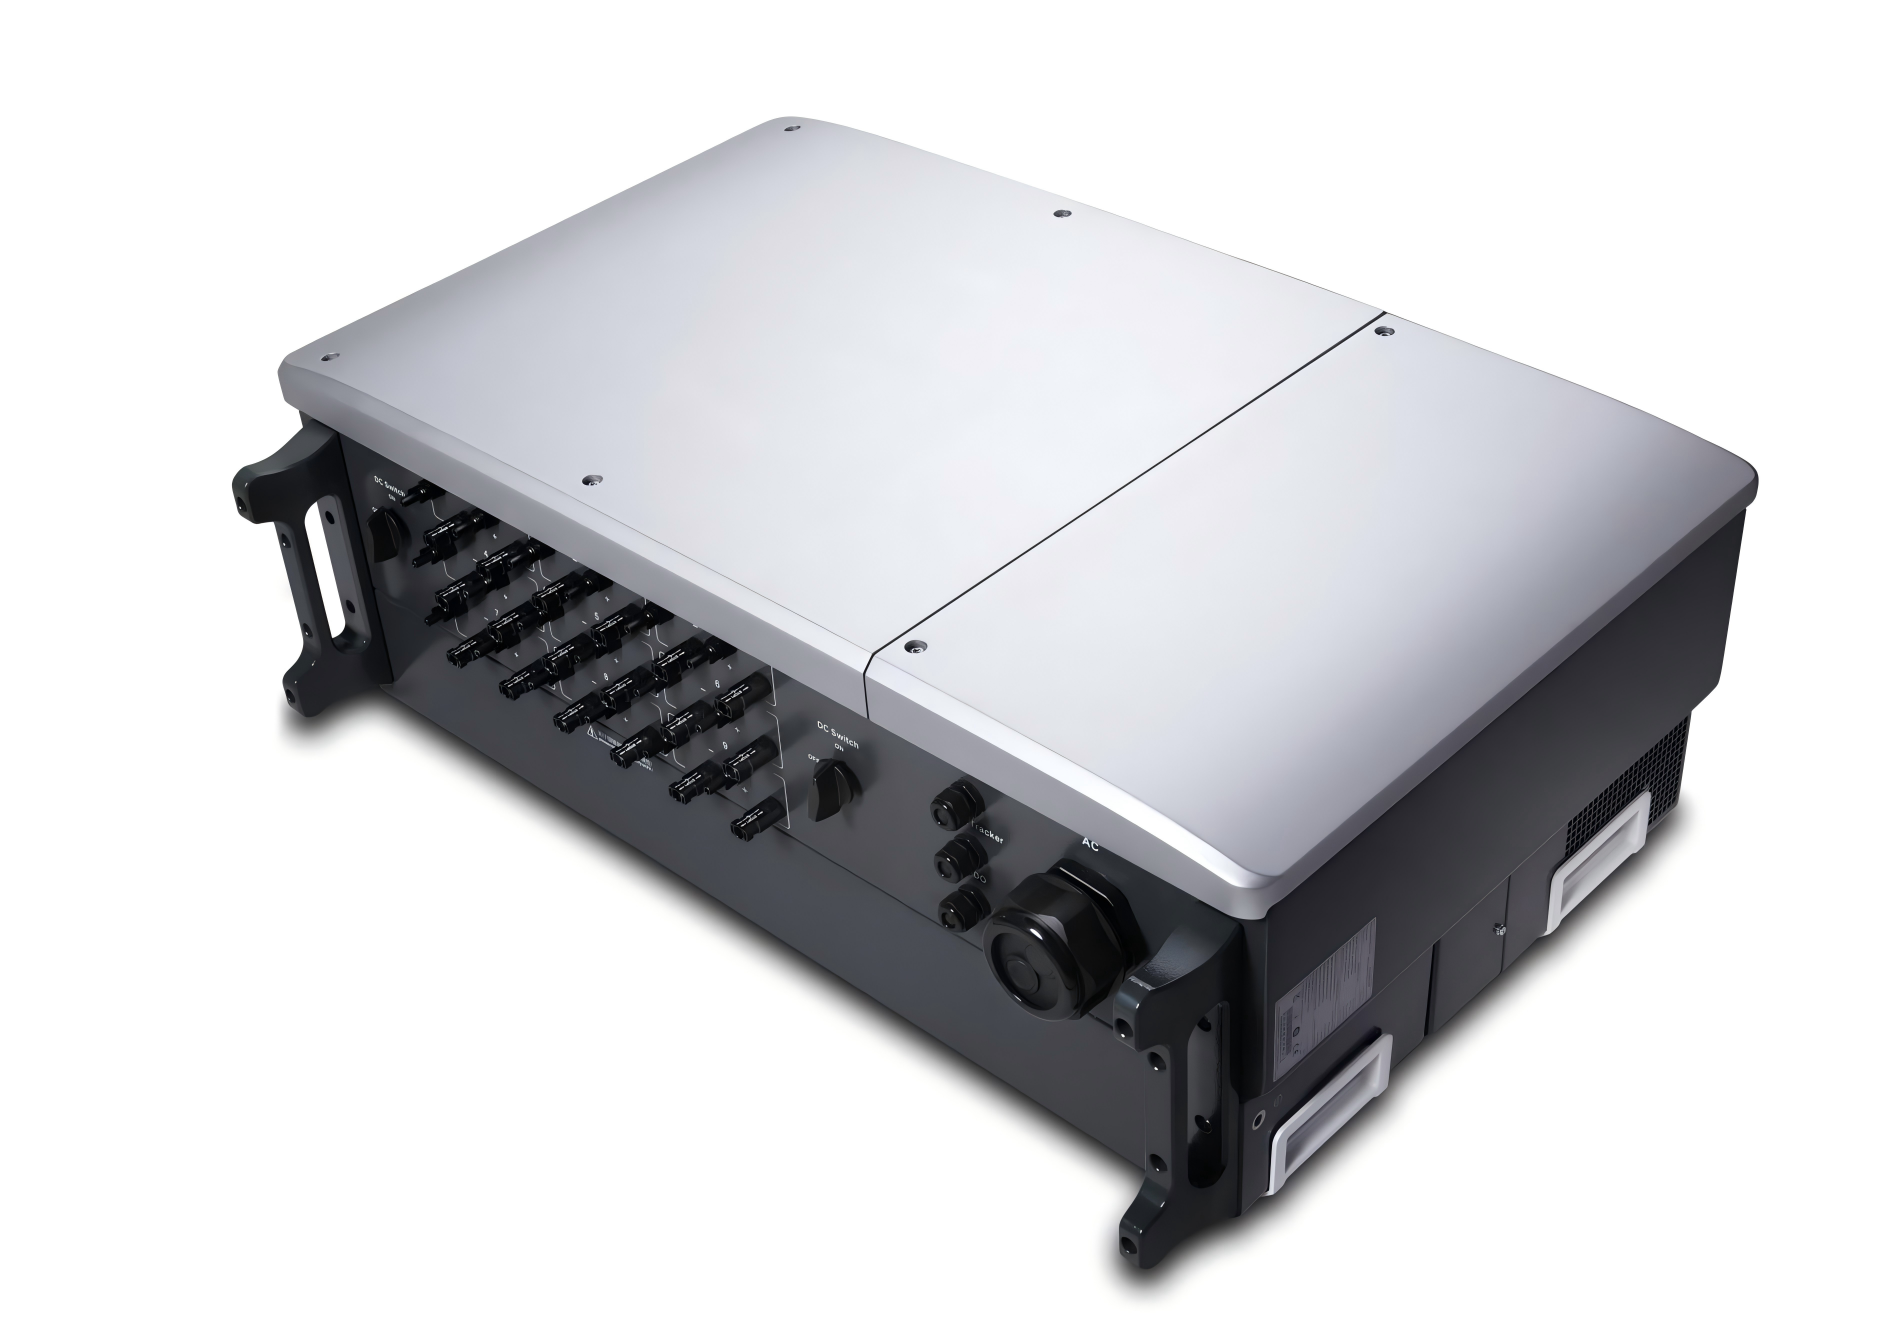
太陽光発電用パワーコンディショナの熱設計:シリコーン熱伝導シートが左右する接合温度の余裕
系統連系パワーコンディショナは、熱の観点では25年間稼働する制御された実験です。定格出力の1.5〜3%に相当する変換損失は、IGBTまたはSiCパワーモジュール、直流リンクのコンデンサバンク、出力チョークに集中します。筐体はIP65で密閉されることが多く、昼間の外気温度は55〜60℃に達します。ヒートシンクへ抜けない熱は接合温度を押し上げ、ワイヤボンドの疲労を早め、日射が最も強い時間帯に出力抑制を強います。屋外機でこれを決めるのはヒートシンクではなく、モジュールとの間の薄い層、すなわち熱界面材料です。そこにシリコーン熱伝導シートを用いる場合、厚さ、柔軟性、長期安定性が出力抑制のしきい値を決めます。
ボトルネックがヒートシンクではなく界面である理由
50kW級ストリング形パワーコンディショナでは、押出し成形ヒートシンクの熱抵抗は0.10〜0.25K/W程度です。100cm²のモジュール実装面積に対し、3W/m·Kのシートで1.0mmのギャップを満たすと約0.033K/W、1.5W/m·Kのシリコーン熱伝導シートで1.5mmを満たすと約0.10K/Wとなり、ヒートシンク全体と同程度になります。これらは接合部−ケース間、ケース−周囲間の経路と直列に重なるため、モジュール損失60Wで0.05K/Wの増加は接合温度3℃の上昇に相当し、125℃の設計余裕と出力抑制の分岐点を左右します。放熱設計は、ファン特性やヒートシンク形状を決める前の、ギャップ公差の積み上げ段階で既に決まっています。
損失はどこで発生するのか
損失配分は出力クラスによらずほぼ一定で、1種類のシートで筐体全体をカバーできない理由がここにあります。
| 発熱源 | 損失割合 | 限界温度 | 代表ギャップ | 決定的な物性 |
|---|---|---|---|---|
| IGBT/SiCモジュール→ヒートシンク | 50〜60% | 接合温度125〜175℃ | 0.2〜1.0mm | 中程度の加圧下での熱伝導率 |
| 直流リンク用フィルムコンデンサ | 10〜15% | ケース85〜105℃ | 0.5〜2.0mm | 柔軟性、ギャップ追従性 |
| 出力チョーク、昇圧インダクタ | 15〜20% | 巻線105〜125℃ | 1.0〜3.0mm | 厚肉成形性、低オイルブリード |
| バスバー、端子台 | 5〜10% | 90〜105℃ | 0.3〜1.0mm | 絶縁耐圧 |
| 補助電源、制御基板 | 3〜5% | 85〜95℃ | 0.3〜0.8mm | 低弾性率、再作業性 |
ギャップ公差:最も間違えやすい数値
モジュールの平面度が0.05mm、200mm押出し材の反りが0.10mm、取付ボスと溶接歪みが0.10〜0.15mm、さらにめっきと塗装が加わります。図面上の呼びギャップ0.50mmは、量産ラインでは0.30〜0.90mmに広がります。0.90mmの空隙に0.50mmのシートを入れると空気層が残り、シートが節約した以上の熱抵抗を生みます。逆に0.30mmの空隙に0.90mmのシートを入れると過圧縮となり、モジュールが取付面から浮き、はんだ接合部に応力を与えます。
実務的な目安は、シート厚を最大ギャップの0.85〜0.90に設定することです。最も緩い組立でも10%の圧縮を確保し、最も厳しい条件でも30%を超えません。グリースが優位となるのは、ギャップが0.1mm未満で表面が機械加工されている場合だけです。鋳造や押出しの筐体、保守交換を前提とするモジュール、振動と熱サイクルを受ける設計では、シリコーン熱伝導シートがポンプアウト、流動移行、密閉筐体内への汚染を持ち込まない点が有利です。
性能を左右するパラメータ
- カタログ熱伝導率ではなく熱抵抗。バルク熱伝導率はボイドのないサンプルでの測定値です。実機が受けるのは実際の加圧力での熱抵抗で、樹脂モールドでは10〜20psi程度です。10、20、30psiの3条件で要求してください。
- 圧縮性と硬度。ショア00で40のシートは低圧で追従しセラミック基板を保護します。ショア00で60のグレードは、薄い高圧接合部での押し出しを防ぎます。
- 絶縁耐圧。シートは通電部と接地ヒートシンクの間の絶縁層であり、指定厚さにおいて熱劣化後にも3〜5kVの耐電圧試験に耐える必要があります。
- 難燃性。UL94 V-0は筐体内部では事実上の必須条件で、欧州向けにはRoHS、ハロゲンフリー、REACH対応も求められます。
- オイルブリードとシロキサン揮発。低分子シロキサンは表示窓を曇らせ、リレー接点を汚染します。150℃、24時間後のブリード量を1%以下で規定してください。
- 長期安定性。−50℃から200℃で物性を維持し、150℃で1,000時間後も圧縮永久歪みの限度を超えて硬化しないことが条件です。
実装位置ごとのグレード選定
TOUSENのSFシリーズは1.5〜15.0W/m·K、厚さ0.3〜10.0mmをカバーし、パワーモジュールから制御基板まで同一の認定材料系統で設計できます。
| グレード | 熱伝導率(W/m·K) | 熱抵抗 1mm・30psi(℃·in²/W) | 厚さ範囲 | 代表的な実装位置 |
|---|---|---|---|---|
| SF100 | 1.5 | 0.90 | 0.3〜10.0mm | 制御基板、補助電源 |
| SF400 | 2.5 | 0.50 | 0.3〜10.0mm | 直流リンクコンデンサ、EMIフィルタ |
| SF500 | 3.0 | 0.45 | 0.3〜10.0mm | チョーク固定、厚ギャップ充填 |
| SF600G | 6.0 | 0.30 | 0.5〜5.0mm | IGBTモジュールとヒートシンク |
| SF800 | 8.0 | 0.22 | 0.5〜5.0mm | 大容量モジュール、0.5〜1.0mm |
| SF1200 | 12.0 | 0.15 | 0.8〜5.0mm | SiCステージ、高密度設計 |
パワーモジュールとヒートシンクの間
ギャップ0.5〜1.0mm、加圧20〜30psiの条件では、ショア00で40の5〜8W/m·Kのシリコーン熱伝導シートが、基板に点荷重を与えず最も低い全熱抵抗を示します。8W/m·Kを超えると1グレード当たりの改善幅は鈍化し、接合温度が150℃を超える場合を除いてコスト増を正当化するのは難しくなります。
コンデンサと磁性部品
フィルムコンデンサやチョークは面積が大きく低圧の界面であり、0.3〜1.0mmの2.5〜3.0W/m·K材が薄く硬いシートより有効です。巻回体と鋳造筐体の曲面を埋め、リード線に応力を与えません。チョーク固定部では2〜3mmの厚肉品が一般的で、シートが振動減衰も兼ねます。磁性部品まわりの放熱設計は、巻線ではなく筐体側の放熱能力で制約されることが多くなります。
1500V系セントラルインバータ
複数モジュール構成では4〜8のブリッジを1台のヒートシンクに並置するため、電流分担は温度対称性に依存します。1グレードの熱伝導率差より、全位置で圧縮厚さを均一に保つことが重要です。0.2mmのエッジ余裕を持つ打ち抜き品とキャリアフィルムが、各実装位置で同一の実装厚を保証します。
仕様書に盛り込むべき評価試験
定常熱抵抗はASTM D5470に基づき、3水準の加圧力と2水準の厚さで実測します。圧縮永久歪みは70℃、22時間後のASTM D395 B法で評価します。シートは一度組み付けた後、製品寿命の全体を通じて圧縮され続けるためです。−40℃から105℃の熱サイクル500回と、85℃/85%RHの湿熱1,000時間は、2回目の夏を越えた後に現れる剥離と硬化を顕在化させます。絶縁耐圧は打ち抜き品の最薄部で熱劣化後に確認し、オイルブリードは150℃の重量法で測ります。熱界面材料は締結後には検査できない唯一の層であり、サンプル評価が信頼性リスクの全体を担います。
組立と保守の注意点
- 10〜30℃でUVとオゾンを避けて保管します。保管期限は24か月ですが、開封後は短くなります。
- 分解後のシートは再利用しません。圧縮永久歪みは回復せず、厚さと濡れ性の両方を失っています。
- モジュールねじは対角順に2段階で締め、各ロットの初号機で圧縮状態を確認します。
- シリコーン熱伝導シートは清潔な手袋で扱います。表面の粉塵や油脂は、加圧を高めても除去できない接触熱抵抗を生みます。
- 標準寸法は200×300mm、打ち抜き品の公差は0.1mmです。手切り品のばらつきを排除できます。
まとめ
パワーコンディショナの放熱設計は直列熱抵抗の連鎖であり、界面は最も間違えやすく、最も低コストで修正できる部分です。実測したギャップ、実機が加える圧力での熱抵抗、認証機関が試験する絶縁性と難燃性を仕様に明記してください。適切に選定されたシリコーン熱伝導シートは、熱部品としてだけでなく機械部品としても機能します。公差を吸収し、振動を減衰し、モジュールを絶縁し、25年間熱を運び続けます。
上記の熱界面材料について、全パラメータ、厚さの選択肢、打ち抜き加工の対応範囲はSFシリーズ シリコーン熱伝導シートの製品ページでご確認ください。実機でのギャップと加圧力の検証用にサンプルもご用意できます。
車載電子で熱界面材料を選ぶならシリコーン熱伝導シート|熱グリスとの比較と車載用熱伝導シートの選定ポイント
関連記事